
Divulgación de afiliados: Este artículo contiene enlaces de afiliados. Si realiza una compra a través de estos enlaces, podemos ganar una comisión sin costo adicional para usted.
 Mena
Hola, soy Mena (@menachite), ingeniero híbrido entre mecánica y electricidad. Esta vez profundizo en qué diferencia realmente a un calibre de un micrómetro, desde el principio. Dejo las comparativas detalladas modelo a modelo para otro artículo, y en este me centro en las razones estructurales por las que un micrómetro es más preciso.
Algunos calibres y algunos micrómetros pueden mostrar ambos «0,01mm». Pero tener el mismo número de dígitos en pantalla no significa que compartan el mismo error permitido por la norma correspondiente (el error máximo permisible). Se considera que un micrómetro es más preciso que un calibre porque reúne tres cosas a la vez: un «tornillo de precisión», el «principio de Abbe» y «un carraca que mantiene constante la fuerza de medición». Un calibre típico carece estructuralmente de la mayoría de estos tres elementos.
★Una aclaración antes de empezar: este artículo aún no está respaldado por un informe práctico con el instrumento real. Está construido a partir de especificaciones del fabricante, la norma JIS y artículos técnicos explicativos. Un informe práctico está previsto como ampliación futura.
Conclusión primero: calibre vs. micrómetro de un vistazo
Aquí resumo primero la diferencia en 6 criterios. Cada sección posterior explica, desde la estructura, por qué existe esa diferencia.
| Criterio | Calibre | Micrómetro |
|---|---|---|
| Tornillo de precisión (mecanismo de avance) | No tiene (se desliza la mordaza a mano) | Sí tiene (un tornillo de paso 0,5mm crea pasos de 0,01mm) |
| Principio de Abbe | Lo incumple (las mordazas y la escala no están en la misma línea) | Lo cumple (el eje del husillo y la escala están en la misma línea) |
| Fuerza de medición constante | No tiene (la fuerza de apriete depende del tacto del usuario; los modelos con fuerza constante son la excepción) | Sí tiene (la carraca aplica una fuerza constante) |
| Rango de medición por instrumento | Amplio (un solo instrumento cubre 0-150mm, etc.) | Estrecho (los modelos se dividen en tramos de 25mm) |
| Medición interior/profundidad | Sí (exterior, interior, profundidad y escalón — 4 tipos de medición) | No (solo exterior; interior/profundidad requieren instrumentos separados) |
| Error normativo típico (EMP) | Aproximadamente ±0,02-0,1mm (varía mucho según la gama de precio) | Aproximadamente ±0,002mm (rango 0-75mm) |
★Una nota terminológica: el «error normativo (EMP)» de la tabla anterior no es el error del instrumento en sí —la desviación entre la lectura y la medida real, a la que normalmente se llama simplemente error del instrumento—, sino el límite superior que la norma permite para ese error (el error máximo permisible). El error del instrumento y el EMP no son el mismo número; la relación es «el límite superior del error del instrumento es el EMP».
El tornillo de precisión (paso de 0,5mm × tambor dividido en 50)
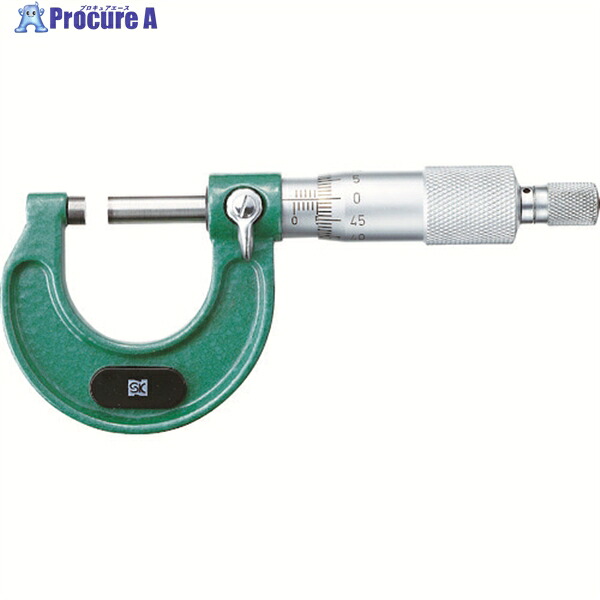
El husillo de un micrómetro lleva tallado un tornillo de precisión con un paso de 0,5mm. Un paso de 0,5mm significa que «una vuelta completa del tornillo avanza el husillo 0,5mm». El tambor (la funda giratoria con la escala), fijado a ese husillo, tiene su circunferencia dividida en 50 partes iguales, así que una vuelta de una división del tambor corresponde a un desplazamiento de 0,5mm ÷ 50 = 0,01mm (fuente: Wikipedia, «Micrómetro», verificado 2026-09-02).
Es decir, poder «leer 0,01mm» no es un truco electrónico, sino un mecanismo que funciona únicamente a partir del paso del tornillo y del número de divisiones de la escala (fuente: instant.engineer, «Cómo leer y usar un micrómetro», verificado 2026-09-02). Un calibre no tiene este mecanismo de tornillo que convierte una rotación en una lectura lineal amplificada; simplemente se desliza la mordaza a mano y se lee la escala principal directamente.
Por eso no pongas en el mismo saco «la pantalla de 0,01mm de un micrómetro» y «la pantalla de 0,01mm de un calibre digital». La primera es un 0,01mm respaldado por la división mecánica del tornillo; la segunda es solo una lectura de sensor mostrada electrónicamente en pasos de 0,01mm.
Por qué el principio de Abbe pone al calibre en desventaja estructural
El principio de Abbe es la idea de que colocar el objeto medido y la escala de medición en el mismo eje (línea) minimiza el error de medición y mejora la precisión (fuente: Keyence, «El principio de Abbe», verificado 2026-09-02).
En el micrómetro, la escala y la línea de medición están alineadas
Un micrómetro exterior coloca su escala de lectura (tambor y escala principal) directamente sobre el eje del husillo que sujeta la pieza. Como el eje de la escala y el eje de medición están en la misma línea, cumple el principio de Abbe, y es estructuralmente menos propenso al error por holgura angular que un instrumento deslizante como el calibre (fuente: Metrol, «Qué es un micrómetro: de lo básico al procedimiento de medición», verificado 2026-09-02).
En el calibre, la escala y la línea de medición están separadas
El calibre, en cambio, tiene la posición de sus mordazas y la posición de su escala (escala principal) en líneas distintas, lo que lo convierte en un instrumento que incumple el principio de Abbe. Si la corredera tiene aunque sea un poco de holgura, la punta de la mordaza se inclina, y esa inclinación se manifiesta como una desviación mayor cuanto más lejos se está de la escala (fuente: A&D, «Fuentes de error en el calibre»; contenido ya confirmado en nuestro artículo sobre la estructura del calibre).
Por eso no juzgues la precisión solo por que «el calibre también puede mostrar 0,01mm con detalle». Al margen del número de dígitos en pantalla, que la escala y la línea de medición estén alineadas en una recta es en sí mismo una decisión estructural de diseño, y es la base de la diferencia de precisión entre ambos.
La fuerza de medición y la carraca
Un micrómetro tiene una carraca (un dispositivo de fuerza constante). Tras apoyar el husillo sobre la pieza, al girar la carraca esta hace clic y patina, y detener la medición en ese punto mantiene siempre la misma fuerza de medición (presión de contacto) (fuente: Mitutoyo, «Uso correcto de un micrómetro: lectura y precauciones», verificado 2026-09-02). La explicación de Metrol también afirma que «usar la carraca para medir permite aprovechar plenamente esta precisión estructural» (fuente: Metrol, verificado 2026-09-02). Que este dispositivo de fuerza constante esté presente está especificado en la propia norma JIS B 7502:2016, que fija la fuerza de medición normal en 5N-15N con una dispersión no superior a 3N (fuente: JIS B 7502:2016, sección 4.9, verificado 2026-09-02).
Un calibre normalmente no tiene este mecanismo de fuerza constante, por lo que la fuerza con la que se cierran las mordazas depende enteramente del tacto del usuario. Al medir el mismo objeto, apretar demasiado da una lectura menor que la real, y apretar poco da una lectura mayor que la real, y este error se vuelve más pronunciado cuanto menos rígida es la pieza medida.
Por eso, al usar un micrómetro, cierra siempre por el lado de la carraca. Si giras el husillo directamente para cerrar, la fuerza de medición será diferente cada vez, y se pierde el sentido del mecanismo de carraca.
Por qué tramos de 25mm
Un calibre puede cubrir un rango amplio como 0-150mm o 0-200mm con un solo instrumento, pero el rango de medición de un micrómetro exterior por instrumento está dividido en tramos de 25mm (0-25mm, 25-50mm, 50-75mm, etc.). Esto se debe a que, cuanto más se alarga el mecanismo de avance por tornillo (el husillo), más aumentan el error acumulado y la holgura, dificultando mantener la precisión (fuente: instant.engineer, «Cómo leer y usar un micrómetro», verificado 2026-09-02). La norma JIS B 7502:2016 también especifica esta división de rangos como una tabla en tramos de 25mm — 0-25mm, 25-50mm, 50-75mm, etc. (fuente: kikakurui.com, «JIS B 7502:2016 Micrómetros», tabla 5, verificado 2026-09-02; el texto de la norma no explicita el motivo, solo establece las divisiones).
Entiende por tanto la diferencia de uso entre «un calibre que mide cualquier cosa con un solo instrumento» y «un micrómetro donde compras un instrumento adicional por cada rango de medición» como una contrapartida a favor de la precisión. Precisamente el no alargar el rango de medición es lo que sustenta la alta precisión del micrómetro.
En una tabla: las 3 cosas que determinan la precisión, y lo que le falta al calibre
Resumamos todo lo anterior en una sola tabla. Un micrómetro es muy preciso porque reúne a la vez «tornillo de precisión», «principio de Abbe» y «fuerza constante gracias a la carraca», y un calibre típico carece estructuralmente de la mayoría de estos tres elementos.
| Qué sustenta la precisión | Calibre | Micrómetro |
|---|---|---|
| ① Tornillo de precisión (crea pasos de 0,01mm mecánicamente) | No tiene | Sí tiene |
| ② Principio de Abbe (escala y línea de medición alineadas) | No tiene | Sí tiene |
| ③ Fuerza de medición constante (carraca) | No tiene (los modelos con fuerza constante son la excepción) | Sí tiene |
Si falta aunque sea uno de estos tres elementos, tener más dígitos en pantalla no se traduce en más precisión real. Por eso un calibre típico, por mucho que anuncie una «pantalla de 0,01mm», nunca alcanza la misma precisión que un micrómetro que reúne los tres.
No mide interior ni profundidad: en contraste con las 4 mediciones del calibre
El calibre es una herramienta muy versátil que permite 4 tipos de medición con un solo instrumento — exterior, interior, profundidad y escalón (ya explicado en nuestro artículo sobre la estructura del calibre). Un micrómetro exterior estándar, en cambio, solo puede medir dimensiones exteriores (diámetro exterior, grosor, etc.). Para medir el interior se necesita un micrómetro de interiores, y para la profundidad un micrómetro de profundidad — instrumentos dedicados independientes (fuente: Wikipedia, «Micrómetro»; guía de instrumentos de medición de Keyence, «Micrómetro», verificado 2026-09-02; ambas describen los micrómetros de interiores y de profundidad como tipos separados del micrómetro exterior).
Por eso no asumas que «comprando un micrómetro preciso ya no necesito el calibre». Un micrómetro exterior estándar está dedicado a las dimensiones exteriores, y su papel es distinto de la versatilidad de un calibre que cubre interior, profundidad y escalón con un solo instrumento. Lo práctico es usar cada uno según su fortaleza, o tener ambos.
Elegir según la tolerancia
Según la norma JIS B 7502:2016, el error máximo permisible (EMP) de un micrómetro exterior está fijado en ±2μm (±0,002mm) para el rango 0-75mm y en ±3μm (±0,003mm) para 75-150mm (fuente: kikakurui.com, «JIS B 7502:2016», tabla 8, verificado 2026-09-02; las celdas numéricas de la tabla 8 no existen como texto HTML, solo como imagen de página, por lo que las cifras aquí usadas se leyeron directamente de esa imagen). El EMP de un calibre, en comparación, varía mucho según la gama de precio — aproximadamente ±0,1mm en un modelo de nonio de entrada, aproximadamente ±0,02-0,03mm en un modelo digital estándar (pantalla de 0,01mm), y aproximadamente ±0,04-0,06mm en modelos de forma especial (fuente: cifras ya confirmadas en nuestro artículo sobre la estructura del calibre, reutilizadas aquí).
Puestos lado a lado, el EMP de un micrómetro es casi un orden de magnitud menor incluso comparado con la mejor clase de calibre (un modelo digital estándar a ±0,02-0,03mm). Aplicando la pauta metrológica de «mantener el error del instrumento en aproximadamente 1/5 a 1/10 de la tolerancia», usar un calibre para una tolerancia de ±0,02mm o más estricta no es adecuado — el EMP acaba siendo tan grande como la tolerancia misma, o mayor. Para una tolerancia de ±0,02mm o más estricta, considera pasarte a un micrómetro.
MenaUsa entonces «tolerancia de ±0,02mm o más estricta → pásate al micrómetro» como pauta para marcar el límite. Con tolerancias más holgadas, el calibre —que además mide interior y profundidad, todo con un solo instrumento— resulta más práctico.
Un micrómetro exterior estándar y fiel a lo básico
El tornillo de precisión, el principio de Abbe y la fuerza de medición constante gracias a la carraca, explicados hasta aquí, son estructuras comunes a los micrómetros exteriores en general, sin importar el formato (analógico o digital). Para experimentar esta estructura básica de primera mano, un modelo analógico estándar con un rango de medición acotado es una buena opción.
Micrómetro exterior Mitutoyo 103-137, 0-25mm
Según la ficha del fabricante, el Mitutoyo 103-137 es un micrómetro exterior estándar con un rango de medición de 0-25mm. Como se explicó antes, el rango de medición de un micrómetro exterior por instrumento está dividido en tramos de 25mm, y este es el modelo de entrada más estándar dentro de ese esquema — el rango 0-25mm (fuente: ver «Por qué tramos de 25mm» más arriba). Para la medición exterior cotidiana de piezas pequeñas, esta clase de 0-25mm es el punto de partida básico a considerar.
Su escala utiliza la estructura mecánica clásica de un tornillo de paso 0,5mm y un tambor dividido en 50, y cuenta con una carraca para mantener constante la fuerza de medición. El conjunto de «tornillo de precisión, principio de Abbe y carraca» explicado en este artículo puede comprobarse como estructura física en un instrumento real.
★Una nota: la precisión (EMP) publicada por el fabricante para el 103-137 es de ±2μm (±0,002mm) (fuente: especificación del fabricante, verificado 2026-09-27). Eso coincide exactamente con el valor de 0-25mm de la tabla 8 de la norma JIS B 7502:2016 presentado en «Elegir según la tolerancia» más arriba (±2μm), y es más de 10 veces más fino que el EMP de un calibre digital estándar (±0,02-0,03mm) — un margen amplio frente al calibre para mediciones con una tolerancia de ±0,02mm o más estricta.
Accesorios a considerar junto con el micrómetro
Una vez entendida la estructura y el principio del propio instrumento, conviene pensar también en el equipo periférico que mantiene esa precisión, para poder seguir usándolo con confianza durante mucho tiempo.
Patrones de ajuste (barras patrón)
En micrómetros con un rango de medición más amplio (25mm en adelante), se usa un patrón de ajuste (barra patrón) para poner a cero el instrumento. Como se explicó en este artículo, la precisión de un micrómetro está directamente ligada a la precisión de su tornillo, así que conviene comprobar periódicamente con un patrón de ajuste que el cero no se ha desviado, no solo al comprarlo sino durante todo su uso. No se indica un producto concreto aquí porque el rango adecuado depende del micrómetro con el que se combine; comprueba el rango de tu propio instrumento al elegir uno.
Estuche de protección y almacenamiento
Las caras de medición del tope y del husillo están acabadas con precisión, así que si chocan con otras herramientas dentro de una caja de herramientas, esas caras se dañan con facilidad. Una cara de medición dañada impide obtener una lectura precisa aunque el instrumento siga cumpliendo el principio de Abbe, así que acostúmbrate a guardarlo en un estuche dedicado.
MenaAdemás del instrumento en sí, tener a mano un patrón de ajuste para comprobar el cero ayuda a mantener durante mucho tiempo el rendimiento del conjunto «tornillo de precisión × principio de Abbe × carraca».
MenaPasemos ahora a las preguntas frecuentes.
Preguntas frecuentes
P. Si un calibre digital también muestra 0,01mm, ¿tiene la misma precisión que un micrómetro?
R. No. Aunque el número de dígitos en pantalla sea el mismo, que el instrumento tenga o no el conjunto de tornillo de precisión, principio de Abbe y carraca determina una diferencia de un orden de magnitud o más en el error normativo (EMP). Para una comparación real modelo a modelo, consulta un artículo de comparación de productos aparte.
P. Si tengo un micrómetro, ¿ya no necesito un calibre?
R. No. Un micrómetro exterior estándar está dedicado a las dimensiones exteriores y no puede medir interior, profundidad ni escalón. La fortaleza del calibre es su versatilidad —4 tipos de medición con un solo instrumento—, así que la norma básica es usar cada uno según su fortaleza.
P. ¿A partir de qué tolerancia hace falta un micrómetro?
R. Como pauta orientativa, con una tolerancia de ±0,02mm o más estricta, incluso el EMP de un calibre digital estándar (unos ±0,02-0,03mm) resulta demasiado grande frente a la tolerancia, así que considera pasarte a un micrómetro.
P. ¿Puedo girar el husillo directamente en vez de usar la carraca?
R. No es recomendable. La fuerza de medición sería diferente cada vez, y se perdería el sentido del mecanismo de fuerza constante. Gira siempre hasta que la carraca patine.
Precauciones de uso
Antes de medir, junta el tope y el husillo para comprobar el cero. El aceite o las virutas metálicas en las caras de medición causan error. Cierra siempre por el lado de la carraca, no girando el husillo directamente con fuerza. Intentar forzar una medida fuera del rango del instrumento puede dañar el mecanismo.
MenaUn micrómetro es muy preciso porque reúne «tornillo de precisión», «principio de Abbe» y «fuerza de medición constante gracias a la carraca». Un calibre típico carece estructuralmente de la mayoría de estos tres elementos, así que más dígitos en pantalla por sí solos no bastan para alcanzar la misma precisión.
Resumen
La diferencia de precisión entre calibre y micrómetro viene de la estructura, no del número de dígitos en pantalla. El micrómetro crea mecánicamente pasos de 0,01mm con su tornillo de paso 0,5mm y su tambor dividido en 50, reduce el error con una disposición de ejes que sigue el principio de Abbe, y mantiene constante la fuerza de medición con la carraca. El calibre carece de este conjunto de tres elementos. El micrómetro, en cambio, tiene un rango de medición más estrecho por instrumento, en tramos de 25mm, y está dedicado a dimensiones exteriores, sin poder medir interior ni profundidad, por lo que no alcanza la versatilidad del calibre. La conclusión de este artículo: pásate al micrómetro para tolerancias de ±0,02mm o más estrictas, y usa el calibre para tolerancias más holgadas o para medir interior/profundidad.
★Este artículo aún no está respaldado por un informe práctico con el instrumento real. Está construido a partir de especificaciones del fabricante, la norma JIS y artículos técnicos explicativos. Un informe práctico está previsto como ampliación futura.
Artículos relacionados
- Pantalla de calibre 0,01mm no es lo mismo que precisión: cómo leer resolución y error del instrumento
- Ese certificado de calibración no significa «más preciso»: cómo leer el error de un calibre (JIS B7507)
- ¿Un calibre de bazar basta para el DIY? Dónde marca el límite la regla del 1/10 de la tolerancia