

溶接現場で怪我を防ぐおすすめの選び方を、11点に絞った。
周辺工具で手を抜いたことはないか。
溶接機の腕がよくても、周辺で手を抜けば怪我とやり直しが出る。
遮光が遅れた面は、目に光を通す。
合わない手袋は、手を焼く。
アースが取れない現場は、溶接をやり直しにする。
周辺工具は付属品じゃない。溶接の半分だ。
迷ったら、溶接面と手袋とハンマーから揃えろ。
溶接工にも溶接初心者にも、溶接周辺工具7選とアクセサリー4点を、保護具・後処理・固定・アースの順に押さえれば、火傷とやり直しが減る。
現場の信用も守れる。
保護具・後処理・固定の溶接工具7選
目と手を守る道具から、叩いて落とす、掃く、固定する道具までを7点そろえる。
SUZUKID 自動遮光溶接面 アークビュー AVW-200


| 項目 | 仕様 | 現場での意味 |
| 遮光度 | #9〜#13 | 溶接の明るさに合わせて遮光を選べる。暗すぎれば手元を見失い、明るすぎれば目に響く。 |
| 遮光前の遮光度 | #3.5 | 点弧の前でも、継ぎ目の位置を見て合わせられる。 |
| 遮光までの時間 | 1/25,000秒 | アーク光を感知してから暗くなるまでの速さ。点弧の光を、面が先に受け止める。 |
| 対応溶接 | TIG・MIG・MAG・MMA(手棒溶接) | 工程が変わっても、面を替えずに続けられる。 |
| 電源 | 補助用ソーラー電池+CR2032電池×1個 | 点弧の前に電池の状態を確かめる。予備を用意してから使う前提の面だ。 |
| 本体質量 | 468g | 一日かぶり続ける重さ。首と肩の疲れに響く。 |
アーク光を感知して暗くなる自動遮光タイプの溶接面だ。
遮光が追いつかない面で点弧すれば、目に強い光が入る。
目をやられた日は作業が止まり、その日の段取りも崩れる。
注意点は電流だ。5A以下の溶接作業では反応しない場合があるため、低電流のTIGを多用するなら先に確認する。
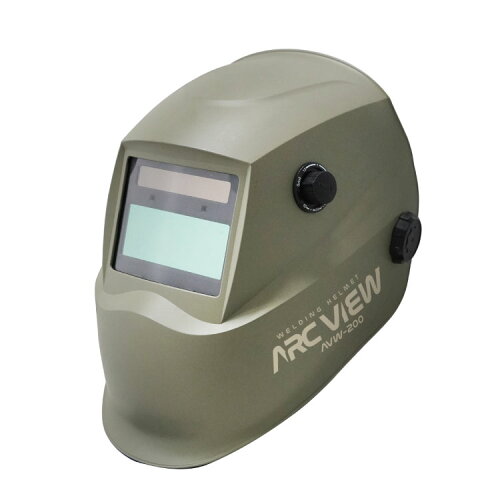
感度と戻り速度はダイヤルで無段階に調整でき、戻り速度は約0.1秒〜約1.0秒で設定できる。
グラインドモードで、溶接後の研磨にも切り替えられる。
面を掛け替えずに済めば、置き忘れも探す手間もなくなる。
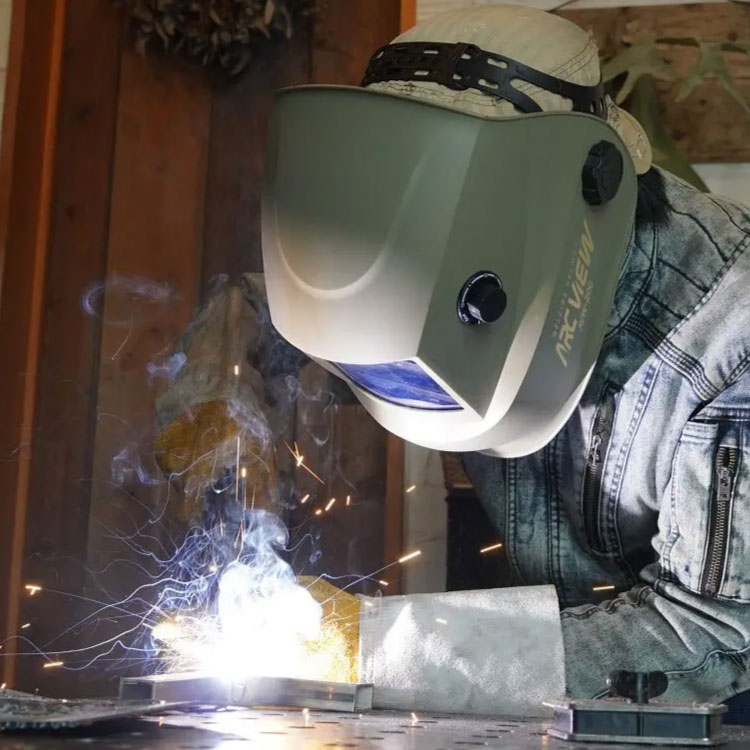
使用シーン
- 仮付けから本溶接までの点弧
- 低電流のTIGでの薄板の溶接
- 溶接後のグラインダーでの研磨
- 手棒溶接(MMA)の本溶接
溶接面に迷うなら、まずAVW-200だ。
目は、後から取り替えがきかない。
SUZUKID 溶接用本革手袋 裏出し仕様 P-106


| 項目 | 仕様 | 現場での意味 |
| 素材 | 本革(裏革を表面に使用) | 密着性のある裏革で、手と手袋の隙間を減らす狙いだ。 |
| 縫製 | 内縫い | 縫い糸の耐久性を高めた縫い。縫い目から裂ける不安を減らす。 |
| 熱への設計 | 裏革を表面に使用 | 縮みやすい表革へ熱が伝わりにくくなり、革の縮みを軽減する。 |
| 形状 | 5本指 | 指先が使えるので、材料をつかむ・位置を直す作業で手袋を外さずに済む。 |
溶接の火花と熱は、手に一番近いところで出る。
縮んだ革の手袋は、指が動かず、材料をつかみ損ねて落とす。
落とした材料は、足の怪我か、作業のやり直しになる。
P-106は、裏革を表面に使って革の縮みを軽減する設計だ。
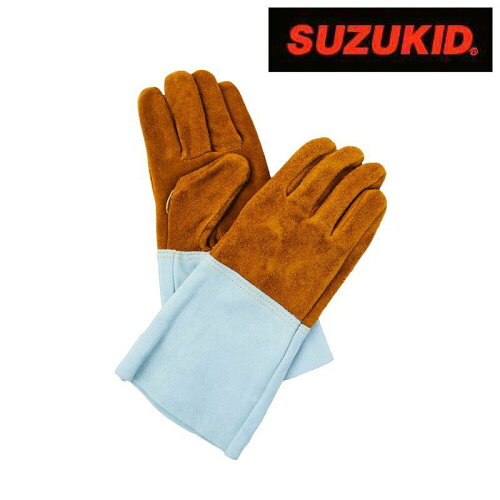
縫製は内縫いで、縫い糸の耐久性を高めている。
手と手袋の隙間が少ないので、溶接中に手袋がずれる不安も減る。
サイズは購入前に、商品ページで必ず確認する。
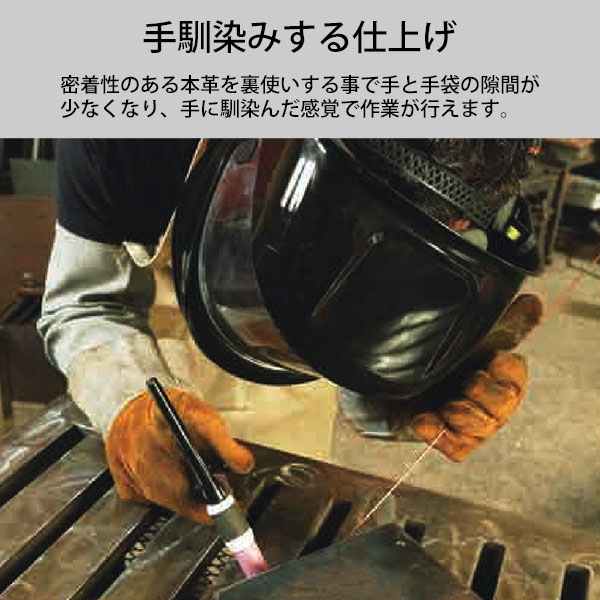
使用シーン
- 溶接前の材料の位置合わせ
- 溶接後の熱い母材の持ち替え
- 溶接機まわりのケーブルの取り回し
手を焼いてから替えるのでは遅い。
溶接面の次に揃える1組が、これだ。
SUZUKID チッピングハンマー P-44

| 項目 | 仕様 | 現場での意味 |
| 品名 | チッピングハンマー(溶接用) | 溶接後のスラグ(溶接かす)を叩いて落とす溶接用ハンマーだ。 |
| 型番 | P-44 | ハンマーとワイヤブラシが一体のP-74とは別型番。取り違えない。 |
| 構成 | 溶接用ハンマー | 叩く作業だけに絞った1本。ブラシは付かない。 |
溶接後のビードには、スラグが固まって残る。
スラグを残したまま次の層を重ねれば、噛み込んだ分だけ欠陥の元になる。
欠陥は、切り直しとやり直しになり、工期を食う。
P-44は、叩いて落とす作業だけに絞った溶接用ハンマーだ。
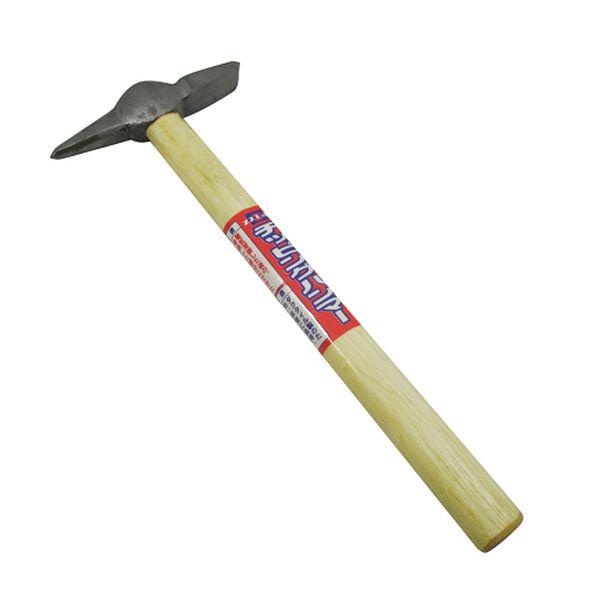
ブラシは付かない。
叩いたあとの掃除が要るなら、次のP-74かワイヤーブラシを別に用意する。
叩く仕事に余計な機能を持ち込まない、軽い1本だ。
使用シーン
- 本溶接後のスラグ落とし
- 多層盛りの層ごとのスラグ除去
- 手棒溶接(MMA)後の仕上げ前の下地づくり
叩くだけなら、P-44で足りるのか。
足りないと感じた時点で、P-74を選べばいい。
SUZUKID チッピングハンマー&ワイヤブラシ P-74

| 項目 | 仕様 | 現場での意味 |
| 構成 | 片側ハンマー・片側ブラシ | 叩いたあと、持ち替えずにそのまま掃ける。 |
| 用途 | スラグ・スパッタの除去、サビ落とし | 溶接後の掃除と、溶接前のサビ落としを1本で受ける。 |
| 型番 | P-74 | 叩くだけのP-44より、掃除まで任せたい日に向く。 |
スラグを叩いても、スパッタが残ればビードの際は汚れたままだ。
道具の持ち替えが面倒になれば、掃除を省く日が出る。
省いた掃除は、次の層の欠陥と、仕上げのやり直しになる。
P-74は、片側がハンマー、反対側がワイヤブラシの1本だ。
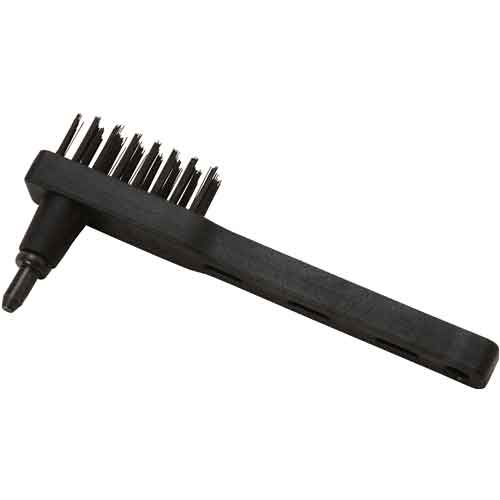
叩いたあと、そのままブラシで表面を掃く。
サビ落としにも使える。
持ち歩く工具を絞りたい日に向く。
使用シーン
- 溶接後のスラグ落としとスパッタ除去
- 溶接前の母材のサビ落とし
- 持ち運ぶ工具を絞る外回りの現場
掃除まで1本で済ませたいなら、P-74を選べ。
叩くだけでいいなら、P-44に戻れ。
TRUSCO フラワー型ワイヤーブラシ 30WF-6


| 項目 | 仕様 | 現場での意味 |
| 外径 | 30mm | 小さな部分にも入る径で、ビード周りを掃ける。 |
| 毛材・線径 | ワイヤ鋼線・0.3mm | 鋼線の毛で、溶接後の焼けやサビを削り落とす。 |
| 毛丈 | 10mm | 毛が短いぶん、腰があり、狙った面に当てやすい。 |
| 軸径 | 6mm | 6mm軸をくわえられる電動工具に限られる。 |
| 使用回転数の上限 | 3,000rpm | この回転数を超える工具では使えない。付ける前に必ず確かめる。 |
軸付きのワイヤーブラシは、電動工具に付けて回して使う。
使用回転数の上限は3,000rpmだ。
この上限を超える工具に付ければ、ブラシが壊れ、毛が飛んで怪我になる。
後述のGA402DZは11,000min-1なので、この組み合わせでは使えない。
外径30mm、毛丈10mm、軸径6mmのフラワー型で、毛材は鋼線だ。
買う前に確認するのは、手持ちの工具の回転数と軸径の2点だ。
使用シーン
- 溶接後のスラグ・焼けの除去
- 塗装前の溶接部のサビ落とし
- 狭い部分のビード周りの清掃
組む相手は、回転数が3,000rpm以下の工具だけだ。
GA402DZとは組めない。
TRUSCO マルチクランプ TUM-105PM

| 項目 | 仕様 | 現場での意味 |
| 全長 | 405mm | 大きめの母材を、1台で受けられる寸法だ。 |
| 最大口開き | 265mm | 挟めるのは、この幅の材料まで。 |
| フトコロ | 140mm | 端から140mm奥の位置まで届いて押さえられる。 |
| 質量 | 3kg | 持ち歩く重さが出る。手で位置を決める小物には向かない。 |
仮固定が甘ければ、溶接の熱で母材が動く。
動いた継ぎ目は、隙間と段差になる。
隙間と段差は、手直しとやり直しになり、工期が遅れる。
TUM-105PMは、母材を挟んで仮固定するクランプだ。
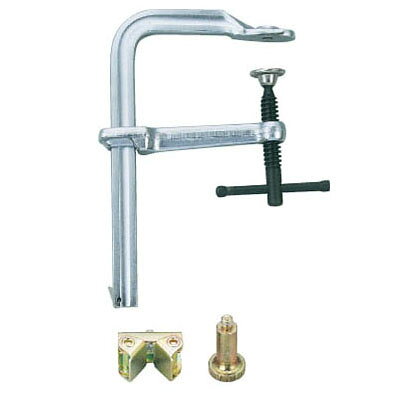
質量は3kgあり、重い。軽い小型クランプとは性格が違う。
大きめの材料を挟む場面に合わせた寸法だ。
小物の位置決めが中心なら、次のマグネットのほうが取り回しは楽になる。
使用シーン
- 大きめの板材・形鋼の仮固定
- 突き合わせ継手の位置決め
- 組み立て中のフレームの保持
磁石が付かない材料は、クランプで押さえる。
この記事の固定具の上限は、こちらだ。
TRUSCO 溶接用マグネット TMLD-600

| 項目 | 仕様 | 現場での意味 |
| 吸着力 | 180N | 鉄の板を、決まった角度で押さえておける力。 |
| 保持角度 | 30°・60°・90° | 突き合わせや隅の角度を、測り直さずに決められる。 |
| 寸法 | 幅110×奥行20×高さ165mm | 作業台の上でも場所を取らない大きさだ。 |
| 本体・磁石 | スチール・ネオジム磁石 | 強く吸着する磁石を、鉄系の材料に当てて使う。 |
鉄の板を手で押さえて溶接すれば、手が熱の近くに入る。
熱の近くに入った手は、火傷になる。
角度がずれたまま溶接した継ぎ目は、全部切ってやり直しだ。
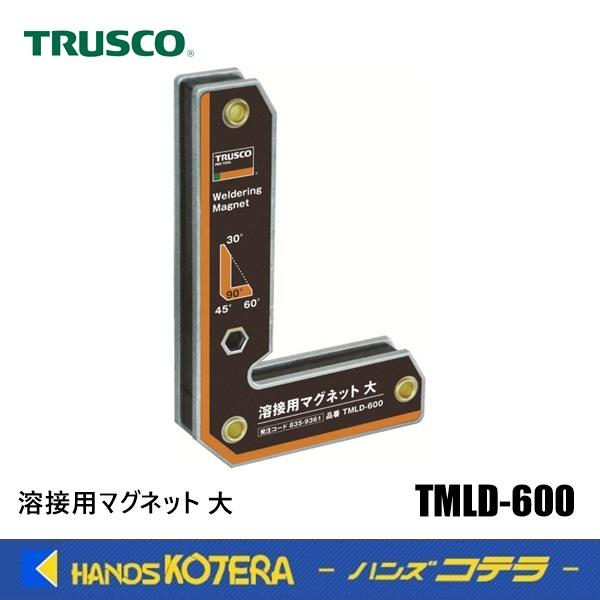
TMLD-600は、鉄の板を決まった角度で押さえておく溶接用マグネットだ。
吸着するのは鉄系の材料だけだ。
磁石が付かない材料は、先ほどのクランプで押さえる。
角度を決める道具がない日は、仮付けのたびに測り直しになり、時間が無駄になる。
使用シーン
- 板同士の直角・斜めの突き合わせ
- 小物の仮付け
- 手が入れない位置でのワークの保持
鉄の仮固定は、手より先にTMLD-600に任せろ。
付かない材料は、クランプの仕事だ。
アクセサリー|アース・点火・研削のおすすめ4点
アース、点火、研削。溶接の前後を支える4点を押さえる。
SUZUKID アースクリップ付き溶接ケーブル CC-460

| 項目 | 仕様 | 現場での意味 |
| ケーブル | 22Sq×10m | 太さと長さが、溶接機から作業位置までの距離に足りるかが選ぶ条件になる。 |
| 端子 | R22-10端子付き(SEC-300) | 溶接機側の端子と合わなければ、そもそもつながらない。 |
| 付属 | アースクリップ | 母材に噛ませる側が付いている。 |
| 型番 | CC-460 | 手持ちの溶接機の端子形状と、型番で照合してから買う。 |
アースが取れない現場では、アークが不安定になる。
不安定なアークは、溶接のやり直しになる。
ケーブルが短ければ、溶接機ごと動かす手間が出て、工期も延びる。
CC-460は、アースクリップが付いた溶接用ケーブルだ。
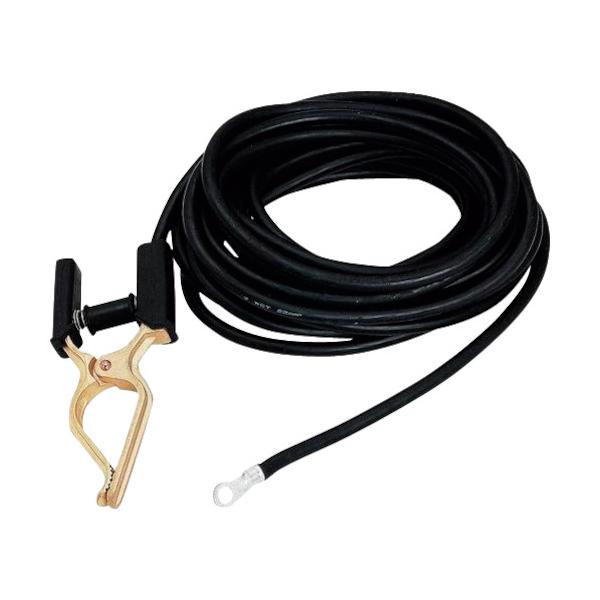
選ぶ条件は、溶接機側の端子との適合だ。
ケーブルの太さと長さが作業に足りるか、型番で照合してから買う。
使用シーン
- 溶接機から離れた作業位置でのアース取り
- 母材へのアースクリップの固定
- 溶接機側の端子へのケーブル交換
アースを軽く見るな。
アークの安定は、母材に噛ませるクリップから始まる。
SUZUKID マグアース 200 P-740


| 項目 | 仕様 | 現場での意味 |
| 対応出力 | 200Aまで | 200A以上の出力では使用しない。溶接機の最大出力を先に確認する。 |
| 固定方式 | マグネット式(スイッチ切替) | スイッチをオフにすれば、鉄粉が付きにくい。 |
| 固定先 | 壁面・曲面のパイプなど | アースが取りにくい場所にも、手軽に設置できる。 |
| 対応溶接機 | SUZUKID溶接機の殆ど | 200A出力のモデルまで対応する。 |
クリップが挟めない場所では、アースが取れない。
アースが取れなければ、溶接は始められず、段取りが止まる。
無理に別の場所へ取れば、電気の通りが悪くなり、やり直しの元になる。
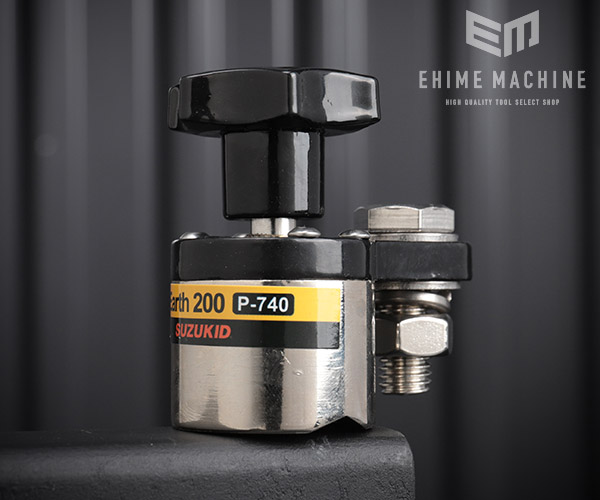
P-740は、マグネットで固定するアースだ。
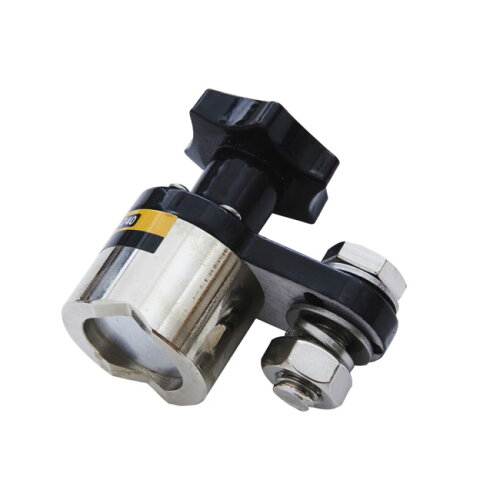
200A出力のモデルまで対応し、200Aを超える出力では使わない。
溶接機の最大出力を確認してから選ぶ。
使用シーン
- 壁面・曲面のパイプへのアース取り
- クリップが噛まない形状の母材
- アース位置を頻繁に変える作業
クリップで足りる現場に、P-740は要らない。
足りない現場では、これがなければ溶接が始まらない。
TRUSCO 溶接用スパークライター TWP-SL


| 項目 | 仕様 | 現場での意味 |
| 全長 | 185mm | 手のひらに収まる長さだ。 |
| 質量 | 70g | 工具箱に入れて持ち歩いても、重さが気にならない。 |
| 型番 | TWP-SL | ガスのトーチに火を付ける専用の道具だ。 |
ガス溶接やガス切断では、トーチに火を付ける道具が要る。
専用品でない道具で点火すれば、火が手元に近づき、火傷の元になる。
点火に手間取れば、ガスが出続けて無駄になる。
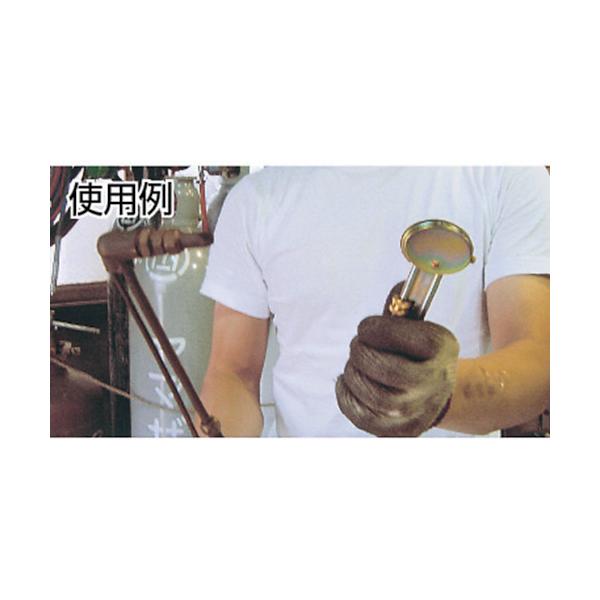
TWP-SLは、溶接用のスパークライターだ。
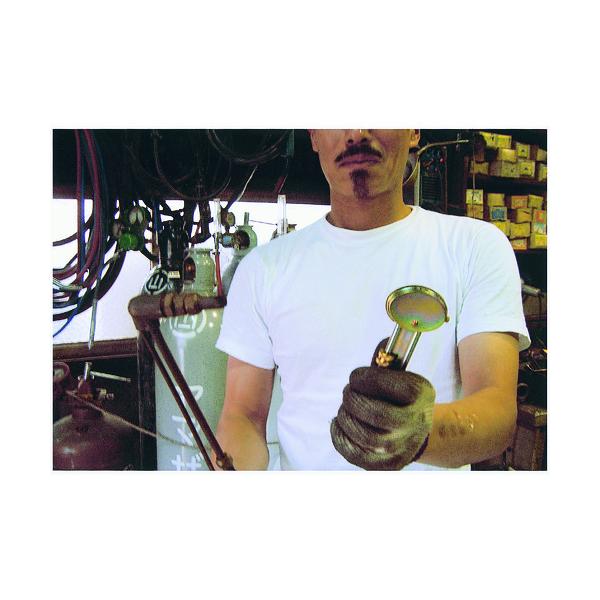
全長185mm、質量70gの小さな道具だ。
点火のたびに、手は火の近くに入る。
だから専用品を、工具箱に決めて入れておく。
使用シーン
- ガス溶接のトーチへの点火
- ガス切断のトーチへの点火
- 作業の再開時の再点火
点火は専用品に任せるか、手元の火に任せるか。
選ぶのは、火傷をする前だ。
マキタ GA402DZ 充電式ディスクグラインダー 18V


| 項目 | 仕様 | 現場での意味 |
| 型番 | GA402DZ(本体のみ) | バッテリーと充電器は別売。別に用意する前提の買い物だ。 |
| 電源 | 直流18V | バッテリー式なので、コードを引き回さずに動ける。 |
| 回転数 | 11,000min-1 | ワイヤーブラシ30WF-6(3,000rpm)は付けられない回転数だ。 |
| 砥石寸法 | 外径100mm・厚さ4mm・内径15mm | 取付可能な砥石の厚さは3〜6mm。 |
| 質量 | 2.1kg | 構え続ければ、腕に来る重さだ。 |
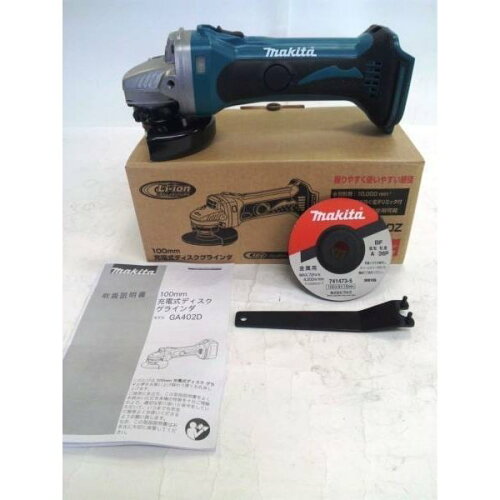
| 標準付属品 | 研削砥石36P・ロックナットレンチ | 砥石が付いているので、届いたらすぐ研削を始められる。 |
溶接前の研削とバリ取り、溶接後のビード仕上げは、グラインダーの出番だ。
電源がなければ、研削は始まらない。
バッテリーと充電器は別売なので、買い忘れれば、届いた日の作業が止まる。
GA402DZは、本体のみの充電式ディスクグラインダーだ。
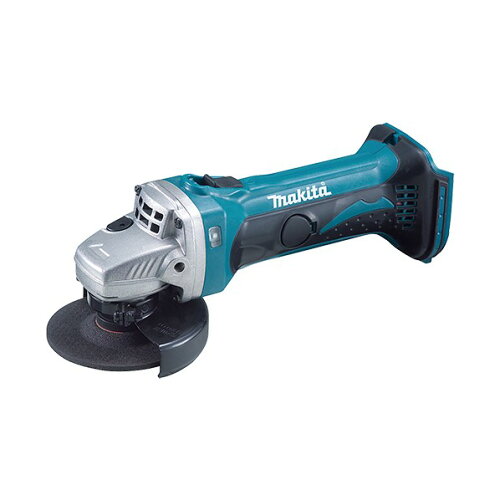
マキタの18Vバッテリーを持っているなら、本体だけで始められる。
回転数は11,000min-1あるので、先のワイヤーブラシ30WF-6は付けない。
使用シーン
- 溶接前の開先づくりとバリ取り
- 溶接後のビードの仕上げ
- 母材のサビの除去
バッテリーと充電器が手元にあるか。
ないなら、本体だけを先に買うな。
溶接工具の選び方|用途と安全の確認点で選ぶ
用途ごとの確認点を、先に表で押さえる。
| 用途 | 該当商品 | 購入前の確認点 |
|---|---|---|
| 目の保護 | AVW-200 | 遮光度#9〜#13、5A以下で反応しない場合がある点 |
| 手の保護 | P-106 | 本革であること、サイズは商品ページで確認 |
| スラグ除去 | P-44 / P-74 | 叩くだけならP-44、ブラシも使うならP-74 |
| ブラシ清掃 | 30WF-6 | 使用回転数の上限3,000rpm以下の工具で使う |
| 母材の固定 | TUM-105PM / TMLD-600 | 磁石が付く材料はマグネット、付かない材料はクランプ |
| アース | CC-460 / P-740 | ケーブルの太さ・端子、200A以下の出力か |
| ガス点火 | TWP-SL | 溶接用の専用品で点火する |
| 研削 | GA402DZ | バッテリー・充電器が別売 |
まとめ
溶接周辺工具は、溶接機のおまけではない。
怪我とやり直しの量を決める道具だ。
最初に揃えるのは、溶接面のAVW-200、手袋のP-106、スラグを落とすハンマーだ。
目と手を守り、溶接のたびに出るスラグを片づける。
ここを外せば、怪我とやり直しが最初に出る。
次に足すのは、固定とアースだ。
磁石が付く材料にはTMLD-600、付かない材料や大きな材料にはTUM-105PMを使う。
アースはCC-460を基本に、クリップが届かない場所だけP-740を足す。
用途が合えば、ブラシ、点火、研削を加える。
30WF-6は回転数3,000rpm以下の工具に、TWP-SLはガスのトーチの点火に、GA402DZは溶接前後の研削に使う。
30WF-6とGA402DZは組み合わせない。
怪我の出る場所から先に揃えるか、出てから買い足すか。
選ぶなら、前者だ。